HOCHDRUCKENTGRATEN UND REINIGEN VON ALUMINIUMBAUTEILEN FÜR FLUGMOTOREN
Anwendungsfälle / FINISHER 1 / Aluminiumbauteilen für Flugmotoren
Aluminiumbauteilen für Flugmotoren gezielt entgraten, reinigen und trocknen
Zylinderköpfe, Hydraulikgehäuse und Deckel sowie Gehäusehälften werden nach der spanenden Bearbeitung von Kühlschmierstoff, Aluminiumspänen und losen Graten befreit. Die Endreinigung bereitet die Bauteile auf die anschließende Dichtheitsprüfung vor.
Das FINISHER-Konzept kombiniert Tauchvorreinigung, robotergestütztes Hochdruckentgraten, Spülen, Abblasen und Vakuumtrocknung. Werkstückpaletten durchlaufen die Anlage über ein Umlaufsystem und werden mitgereinigt.
AUFGABENSTELLUNG
Eingangssituation: 25 Varianten aus Aluminium-Druckguss sollen sortenrein gereinigt werden. Besonders anspruchsvoll ist der Wassermantel: Lose Späne müssen über definierte Bohrungen entfernt werden.
Bauteile bis 3350 × 300 × 150 mm und 15 kg
Kühlschmierstoffemulsion, Aluminiumspäne und Flittergrate
Aluminiumspäne vor der Reinigung: bis 3 m
Kundenwunsch:
Aluminiumspäne vor der Reinigung: bis 3 mm
Keine losen Grate am Bauteil
Frei von Kühlschmierstoffen und Spänen, trocken und abhängig von der Filter Badqualität fleckenfrei
Oberflächenspannung an Gehäusetrenn- und Dichtflächen: mindestens 40 mN/m
ENTWICKELTER BEHANDLUNGSABLAUF
07
Entladen
Die gereinigten Bauteile werden an das Umlaufsystem übergeben und der Dichtheitsprüfung zugeführt.
08
Greiferwechsel
Je nach Anforderungen erfolgt ein Greiferwechsel.
01
Beladen
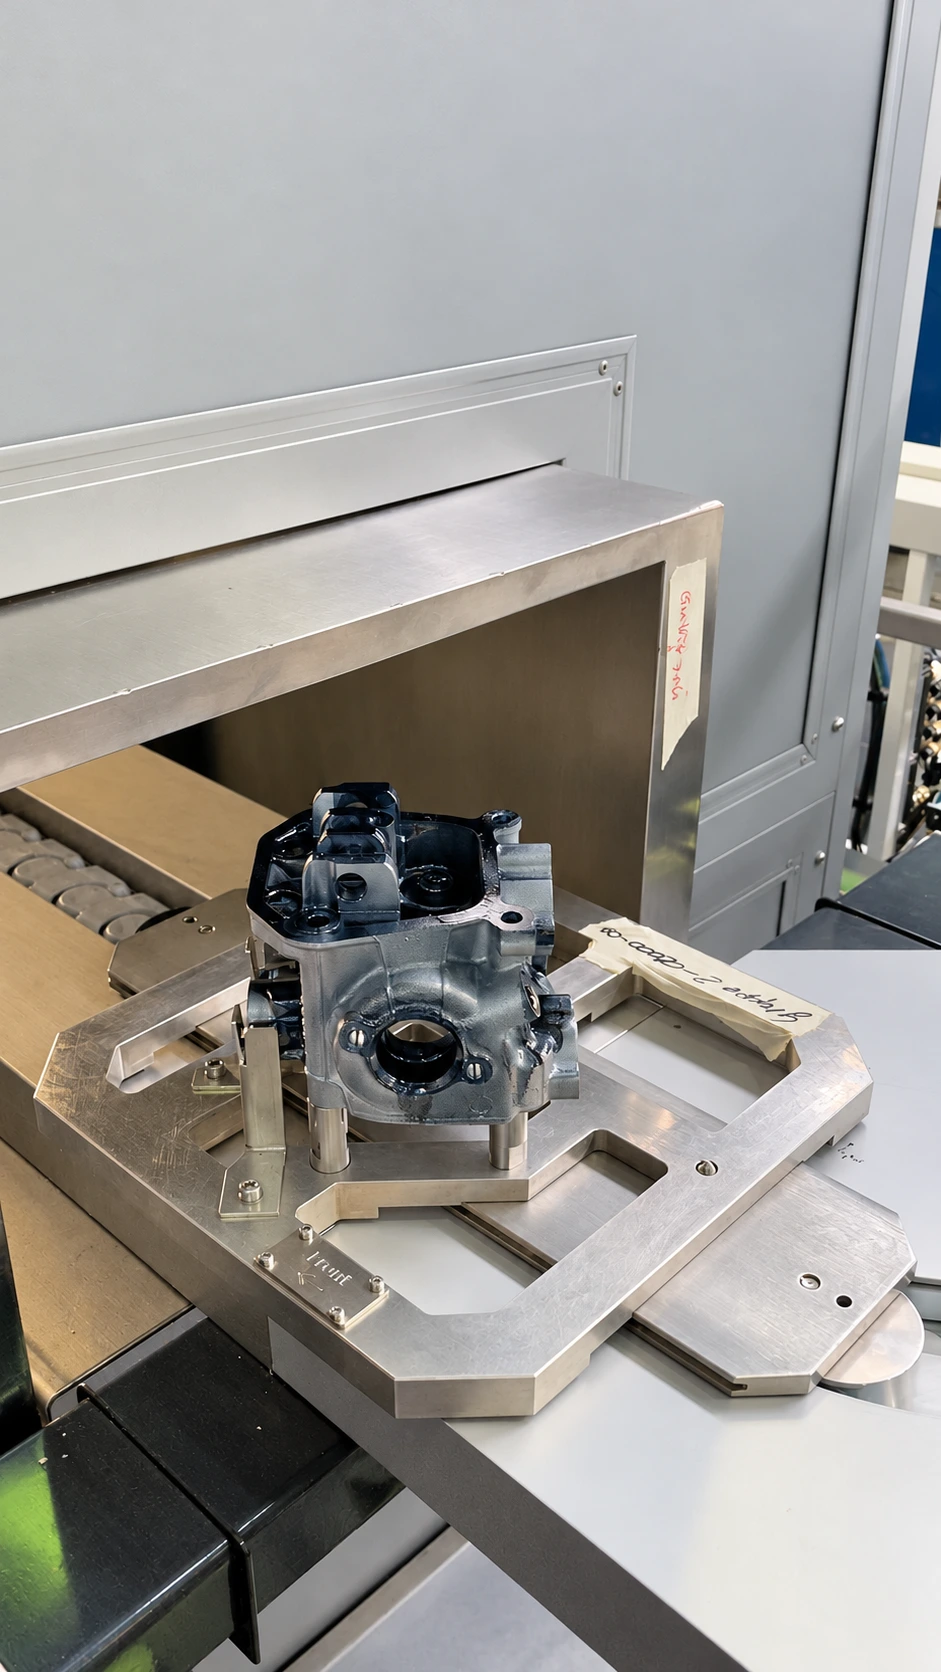
Die Bauteile werden auf angepasste Werkstückpaletten gesetzt und über das Paletten-Umlauf-System zugeführt.
02
Im Tauchverfahren vorwaschen
Tauchwaschen mit Rotation bei 40–65 °C entfernt Kühlschmierstoff und lose Aluminiumspäne.
03
Mit Hochdruck entgraten
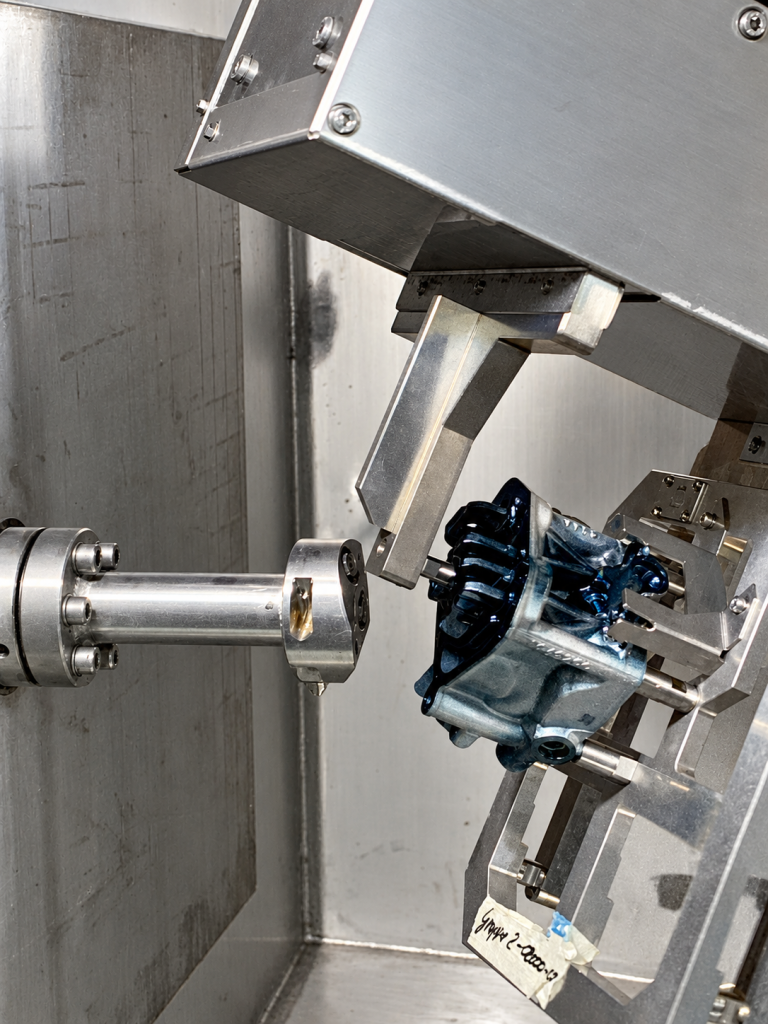
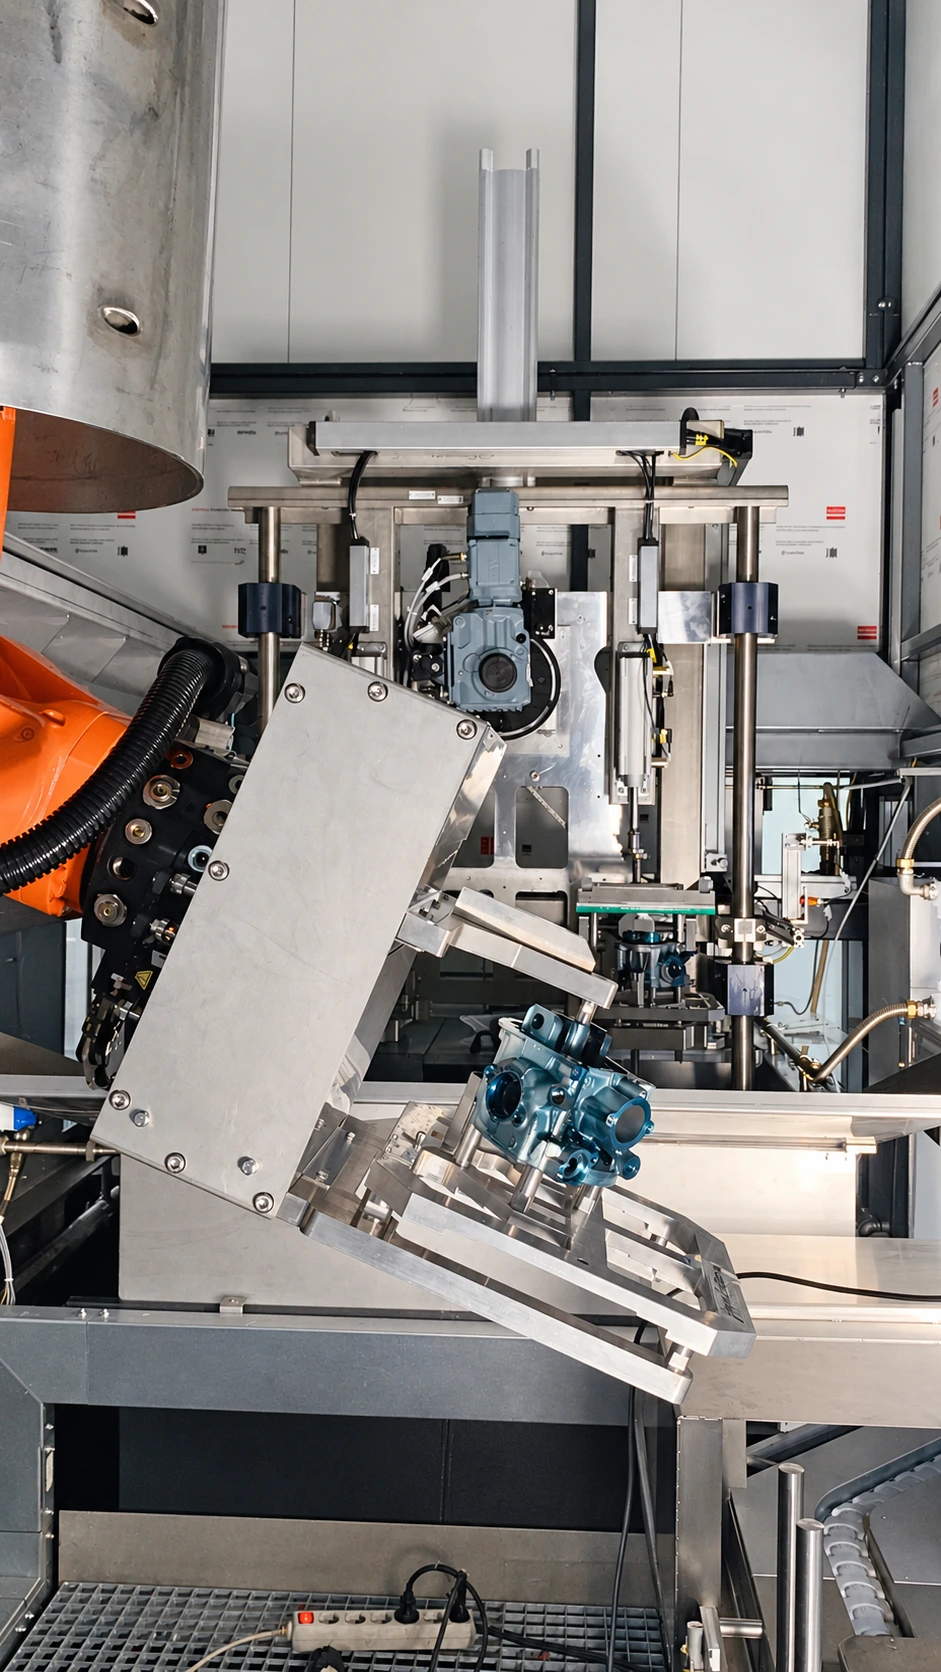
Der Roboter führt das Bauteil an Hochdrucklanze und Rotationsdüse. Die HD-Behandlung erfolgt bei 40 °C.
04
Spülen
Die Prozessfolge sieht DI-Spülen bei 90 °C vor. Eine statische Düsenplatte mit Druckluftimpulsen behandelt die Zylinderköpfe; die zusätzliche DI-Spüleinrichtung ist optional angeboten.
05
Abblasen und vakuumtrocknen
Ein Blasmesser in der Behandlungskammer entfernt Flüssigkeit. Anschließend werden die Bauteile vakuumgetrocknet.
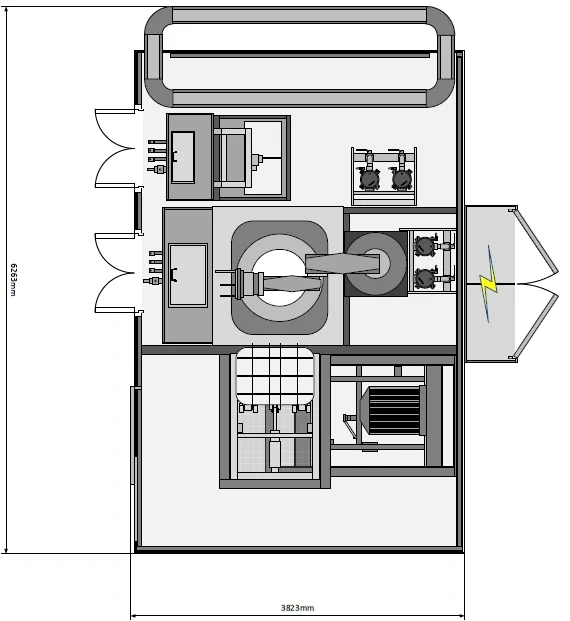
Die MTM-Lösung: eine Anlage Typ FINISHER 1
Die unterschiedlichen Bauteilgruppen werden mit vier Greifern und einem Schnellwechselsystem gehandhabt. Ein Greifermagazin bietet Platz für sieben Greifer. Die Paletten besitzen abgestimmte Aufnahme- und Auflagepunkte für Vorwaschen, Roboterhandhabung und Vakuumtrocknung.
Die Hochdruckeinheit arbeitet mit 560 bar bei 72 l/min. Eine nicht rotierende Hochdrucklanze mit 360°-Spritzbild sowie eine HD-Rotationsdüse ermöglichen die gezielte Behandlung. Eine Strippeinrichtung trägt feine Partikel aus dem Hochdruckbereich aus.
Nur die Roboterachsen 5 und 6 reichen in den Nassbereich. Getrennte Medienbäder für Vorwaschen und HD-Bearbeitung reduzieren die Medienverschleppung. Eine Bürstapplikation ist nicht Bestandteil des Angebots und kann nachgerüstet werden.
Auslegung des angebotenen Projekts
Technische Projektdaten
25
Bauteilvarianten
15 kg
Maximales Bauteilgewicht
560 bar
Arbeitsdruck
120 s
Taktzeit
Projektkennzahl
Werte
dieses
Anwendungsfalls
Werkstücke
Zylinderköpfe, Hydraulikgehäuse und Deckel, Gehäusehälften
Werkstoff
Aluminium-Druckguss
Bauteilvarianten
25
Maximale Bauteilabmessungen (L × B × H)
350 × 300 × 150 mm
Bauteilgewicht
15 kg
Taktzeit
120 s
Durchsatz
30 Stück pro Stunde
Anlagenverfügbarkeit nach VDI 3423
95 %
Folgeprozess
Dichtheitsprüfung
Be- und Entladung
Manuell · Paletten-Umlauf-System
Umlaufsystem / Paletten
10 m gestreckte Länge · 16 Werkstückaufnahmepaletten
Greifer
4 Bauteilgreifer mit Schnellwechselsystem · Magazin für 7 Greifer
Vorreinigung
Tauchwaschen mit Rotation · 40–65 °C
HD-Entgraten
55–65 °C · 560 bar · 72 l/min · 75 kW
Spülen laut Prozessfolge
DI-Wasser · 90 °C; Zusatzeinrichtung in der Positionsliste optional
Trocknung
Abblasen mit Seitenkanalverdichter (5,5 kW) und Vakuumtrocknung
Separate Tanks mit jeweils 900 Litern versorgen Vorwaschen und Hochdruckbehandlung. Umschalt-Druckvollstromfiltration und ein MTM-Entöler unterstützen die Pflege der Reinigungsmedien. Die Filterfeinheiten betragen 25 µm beim Vorwaschen und 10 µm beim Spülen beziehungsweise HD-Entgraten.
MTM-Entöler
Der KFA 40 trennt eingetragenes Öl über Koaleszenzabscheidung und führt die entölte Flüssigkeit in den Waschtank zurück.
Schwadenkondensation
Der luftgekühlte Schwadenkondensator führt anfallendes Kondensat in den Reinigungskreislauf zurück.
Optional angebotene Systeme
MTM Öko-Pack und MTM Öko-Heater
MTM Öko-Pack
Das optional angebotene MTM Öko-Pack mit 27 kW bereitet das Spülmedium durch Destillation auf. Das gereinigte Kondensat wird in den Spültank zurückgeführt; die Kondensationsenergie unterstützt die Badbeheizung. Dadurch werden Wasserqualität und Mediennutzung verbessert und das Entsorgungsvolumen reduziert.
MTM Öko-Heater
Der optional angebotene MTM Öko-Heater nutzt Anlagenabwärme über eine Wärmepumpe zur energieeffizienten Medienbeheizung. Gleichzeitig kondensiert er den Schwaden. Bei Wahl dieser Option entfällt der separate Schwadenkondensator.
Ihre Vorteile
Vielfalt gezielt behandeln
Abgestimmte Greifer und Roboterbewegungen ermöglichen die Behandlung unterschiedlicher Bauteilgruppen.
Medienverschleppung reduzieren
Getrennte Medienbäder unterstützen längere Badstandzeiten und das Reinigungsergebnis.
Transport und Reinigung verbinden
Das Umlaufsystem führt Bauteile und Paletten durch die Anlage. Zeitparallel ablaufende Schritte nutzen die verfügbare Prozesszeit.
MTM GmbH
Anwendungsbereiche des MTM FINISHERS
Der FINISHER eignet sich für die gezielte Reinigung komplexer, spanend bearbeiteter Werkstücke. Typische Aufgaben betreffen Motor- und Triebwerkskomponenten, Hydraulik- und Pneumatikbauteile sowie Steuerventile. Je nach Auslegung können Hochdruckentgraten und Bürstentgraten integriert werden. Eine manuelle Beladung ist optional möglich.
mtm-gmbh
HABEN SIE FRAGEN? KONTAKTIEREN SIE UNS!
MTM Meißner Technik Müllenbach GmbH – industrielle Teilereinigung, Entgraten und Automatisierung für anspruchsvolle Fertigungsprozesse